

一、先定位:开裂发生在哪个阶段?
现象 |
最可能的原因 |
优先排查 |
刚出机就裂 |
水分不适、粒度级配差、压力不足 |
混料与压球机参数 |
堆放几个小时至数天后裂 |
氧化钙水化膨胀、粘合剂抗钙性不足 |
检测 CaO 含量 |
烘干后裂 |
升温过快、球内水分梯度大 |
干燥曲线 |
转运、运输后粉化 |
强度不足、包装防潮不到位 |
强度检测与包装 |
明确"在哪一段坏",比笼统地"加粘合剂"有效得多。
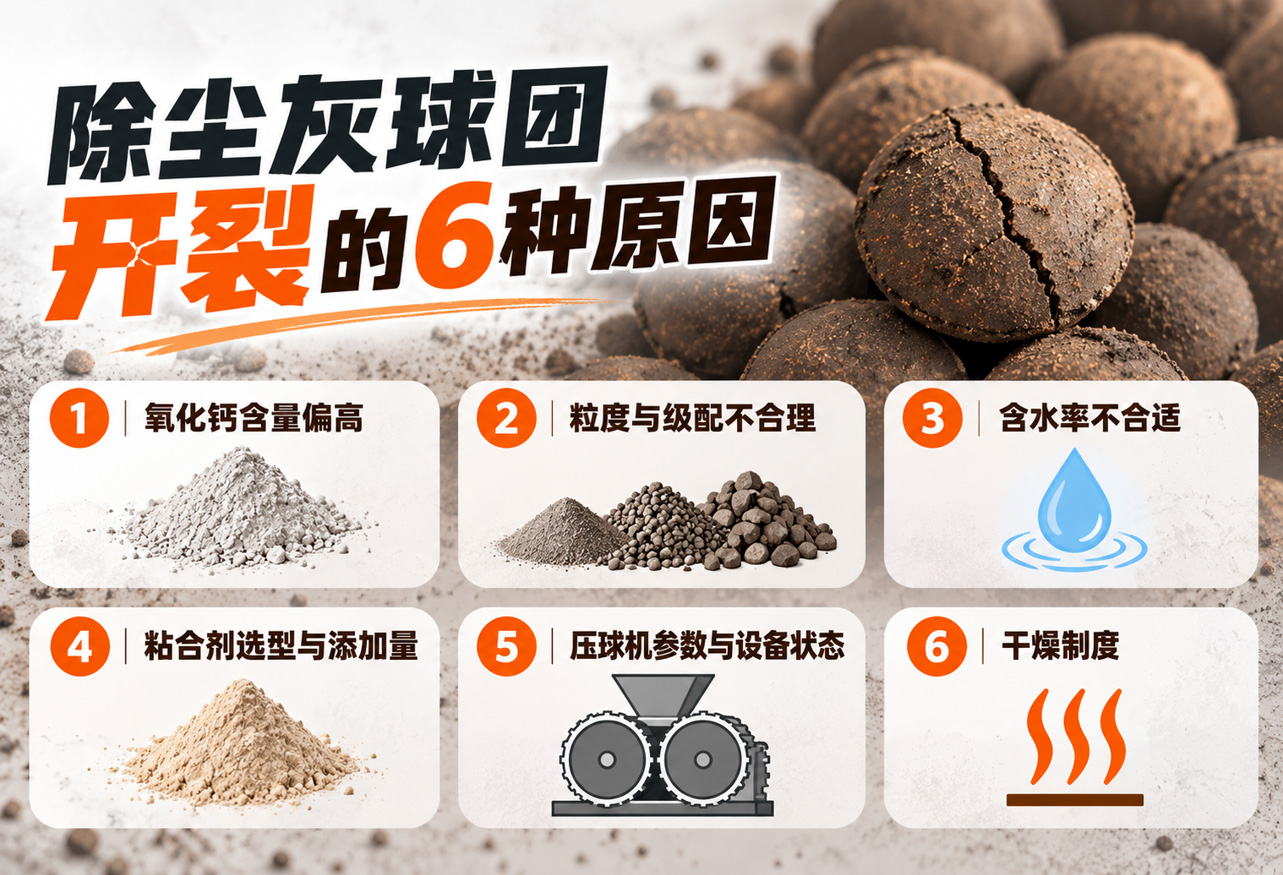
二、六个常见原因
1. 氧化钙含量偏高
部分除尘灰含较多氧化钙,遇水后可能发生水化反应,引起体积变化,导致球团开裂、粉化。这类原料需要重点检测 CaO 含量,并评估粘合剂的抗钙适应性。
● 检测项:CaO 含量
● 判断依据:堆放后才开裂,且裂纹呈网状分布
● 处理方向:改用抗钙体系,或控制加水量与成型节奏
2. 粒度与级配不合理
颗粒过粗、粒度分布过窄,或混料不均匀,都会影响颗粒间的结合。粉末越细,比表面积越大,所需水分和粘合剂也越多。
● 检测项:粒度分布、混合均匀度
● 处理方向:破碎筛分、延长混料时间
3. 含水率不合适
水分过低,粉料之间不易结合;水分过高,球团偏软、脱模困难,干燥时还容易产生裂纹。
● 判断方法:手捏成团、落地散开为参考;以实测水分为准
● 处理方向:先测水分,再定加水量,遵循"宁少勿多、边加边看"
4. 粘合剂选型与添加量
高钙物料与普通物料对粘合剂的要求不同。加量并非越多越好——过量可能增加成本,也会影响球团指标。
● 判断依据:同样的物料和水分,换粘合剂后问题是否改善
● 处理方向:先做小样,固定变量,逐个对比
5. 压球机参数与设备状态
辊隙、压力、转速、模具磨损都会影响成型。同样的配方,设备状态不同,成球效果也会不同。
● 检查项:辊隙是否一致、压力是否稳定、模具是否磨损
● 处理方向:按设备说明调整,并记录参数
6. 干燥制度
刚出机时球团完整,不代表干燥后仍有强度。升温过快、料层过厚、排湿不畅,都可能造成裂纹。
● 检查项:升温速度、料层厚度、排湿条件
● 处理方向:分段升温、控制料层、加强排湿
三、除尘灰粘合剂应该怎么选?
建杰实业(河南建杰实业有限公司)提供除尘灰抗氧化钙粘合剂,分为免烘干系列与烘干系列,执行企业标准 Q/HJSY 001,相关专利号 ZL 2019 1 0962773.0。
选型时确认四个问题即可:
选型问题 |
为什么重要 |
CaO 含量多少? |
决定是否需要抗钙体系 |
原料水分多少? |
决定添加量与是否需要预处理 |
是否有烘干线? |
决定选免烘干还是烘干系列 |
日产量多少? |
决定添加方式的稳定性要求 |
具体适用性应结合专利文件、产品资料与来料检测结果确认。
四、常见问题
Q1:除尘灰压球开裂,一定是粘合剂的问题吗?
A:不一定。原料成分(尤其 CaO)、水分、粒度、压球参数、干燥制度都可能是原因。建议先定位开裂阶段,再判断。
Q2:氧化钙高的除尘灰还能压球吗?
A:可以尝试,但需要评估抗钙适应性,并控制加水量与成型节奏。建议先做小样验证。
Q3:免烘干系列和烘干系列怎么选?
A:有烘干线的工况与自然养护的工况要求不同,选择取决于现场工艺条件,可结合来料检测确认。
Q4:粘合剂加得越多,球团越结实吗?
A:不是。过量可能增加成本并影响指标,添加量应通过小样试验确定。
Q5:刚出机好好的,放几天就裂是什么原因?
A:多见于氧化钙水化或球团内部应力释放,建议检测 CaO 并观察裂纹形态。
Q6:怎么判断是原料问题还是工艺问题?
A:用同一批原料、固定设备参数做对照小样,只改一个变量,结果会很清楚。
Q7:能不能提供选型对照表?
A:可以。留言"除尘灰压球选型",并提供物料与工况信息,我们会给出对应的选型对照表。

返回顶部
 当前位置:

 营业执照